Retour aux articles

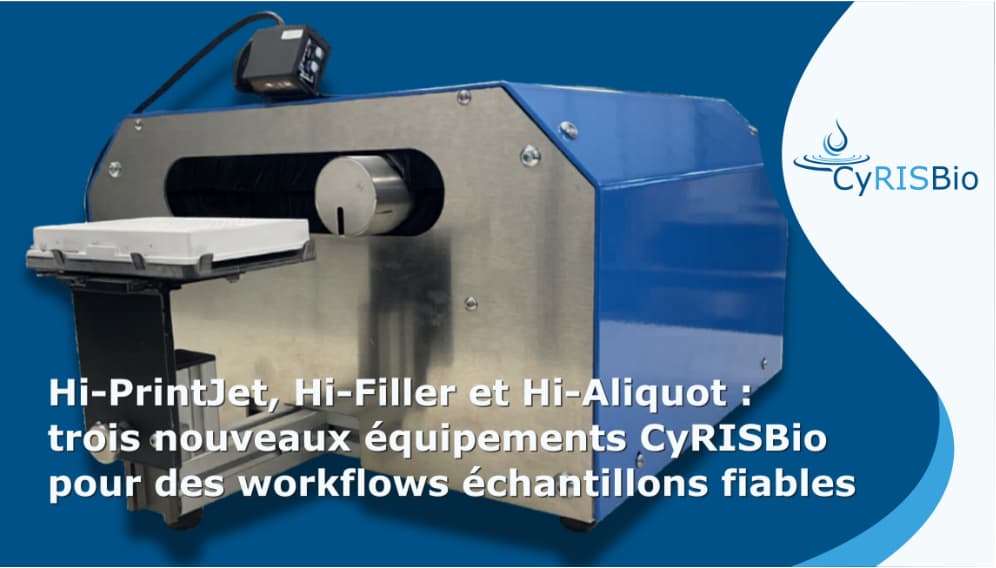
Hi-PrintJet, Hi-Filler et Hi-Aliquot : trois nouveaux équipements CyRISBio pour des workflows échantillons fiables

Dans vos laboratoires, la traçabilité, la répétabilité et la précision sont des enjeux majeurs, qui peuvent impacter très fortement vos résultats. Les problèmes suivants sont fréquents : codes-barres illisibles après un cycle de congélation, variations d'un lot à l'autre lors du remplissage, aliquotage lent et source d'erreurs lorsque les formats et les destinations se multiplient.

Après des mois de tests rigoureux et de mises au point, CyRISBio présente trois nouveaux équipements spécialisés conçus pour sécuriser ces étapes : Hi-PrintJet, Hi-Filler et Hi-Aliquot. Développés par nos ingénieurs R&D, ils forment trois modules compacts conçus pour rendre les opérations de laboratoire plus fiables, plus reproductibles et plus faciles au quotidien.

Quel module pour quel problème ?

Problèmes terrain et modules recommandés
Problème terrain Risque principal Module recommandé Bénéfice clé
Codes-barres illisibles, étiquettes qui se décollent Rupture de traçabilité, ralentissements Hi-PrintJet Identification sans étiquette
Remplissages récurrents en petites/moyennes séries, variabilité opérateur Variations de lots, erreurs de volume, non-reproductibilité Hi-Filler Remplissage reproductible
Aliquotage fréquent avec plusieurs formats/destinations Confusions, interruptions, traçabilité complexe Hi-Aliquot Aliquotage simple et précis, en autonomie

Mais que fait chacun de ces appareils et dans quels cas sont-ils les plus pertinents ? 

Hi-PrintJet : identifier les microplaques sans étiquette

Hi-PrintJet imprime des codes-barres par jet d'encre sur des microplaques, sans contact, sans étiquette.

Si votre laboratoire stocke des plaques dans des conditions froides et doit les scanner de manière fiable (par exemple, pour un criblage à haut débit), les étiquettes peuvent devenir le maillon faible. Lorsqu'un code-barre ne fonctionne plus, l'ensemble du processus ralentit ou s'interrompt, ce qui entraîne des vérifications manuelles et un ré-étiquetage. Parfois, des échantillons sont même perdus. Le stockage et la manipulation à froid introduisent des risques de défaillance supplémentaires, tels que la condensation, la réduction de l'adhérence, le soulèvement des bords et les codes illisibles après des cycles répétés de congélation/décongélation. 

Hi-PrintJet, appareil dédié au marquage des microplaques dans les laboratoires, réduit ces risques : la traçabilité devient robuste, la lecture fiable, l’intégration simple avec vos scanners standard et vos workflows LIMS, et le tout est adaptable à différents formats de microplaques.

Hi-PrintJet peut également facilement s'intégrer au sein d'une plateforme automatisée pour toujours plus de flexibilité et de fiabilité.

Vidéo Hi-PrintJet

Hi-Filler : remplissage reproductible

Hi-Filler est un système de remplissage compact pour microtubes/tubes, flacons et petites bouteilles. 

Si vous effectuez des remplissages en petites ou moyennes quantités (par exemple pour des kits de test, des réactifs ou des fournitures pour biobanques/bibliothèques biologiques), vous vous retrouvez souvent dans une « zone grise » : les volumes sont trop élevés pour que le remplissage manuel reste fiable et rentable, mais pas assez pour justifier une ligne de production complète.

Le remplissage manuel peut également créer des variations d'un lot à l'autre, en particulier lors de longues séries, sous la pression du temps ou avec des liquides difficiles. Hi-Filler permet de standardiser la distribution et de réduire les erreurs sans transformer le remplissage en un projet d'ingénierie de production.

Le Hi-Filler grâce à son format compact est facile à intégrer sur une paillasse. Il permet de gagner en fiabilité et est adapté aux séries labo, y compris pour des liquides moussants ou visqueux.

Vidéo Hi-Filler

Hi-Aliquot : aliquotage simple et précis

Hi-Aliquot est un système d'aliquotage compact qui combine un bras robotisé et un pipeteur. Il transfère automatiquement un volume défini d'un tube source vers un ou plusieurs tubes de destination.

Si votre laboratoire traite de nombreux échantillons entrants et doit régulièrement les diviser en plusieurs portions (laboratoires d’analyse hospitaliers et médicaux, biobanques, R&D/QC à haut débit), l’aliquotage manuel devient vite un point de fragilité. 

Hi-Aliquot simplifie et rationalise ce processus : chargez les tubes, saisissez les informations requises et lancez la programmation via une interface graphique intuitive. Il s'agit également d'une plateforme évolutive qui peut être configurée pour différents workflows, y compris les transferts entre tubes et microplaques, en fonction de vos besoins.

Vidéo Hi-Aliquot

Pourquoi ces modules et pas une plateforme tout-en-un ?

Hi-PrintJet, Hi-Filler et Hi-Aliquot sont nés des questions récurrentes de nos clients et de problèmes opérationnels très concrets qui créent des écarts, nécessitent des contournements et provoquent des pertes de temps.

Notre méthode est volontairement axée sur la résolution des problèmes. Avant de choisir une technologie ou de développer un produit, nous cherchons à clarifier ce qui ne fonctionne pas, dans quelles conditions et pourquoi. Une fois le mode de défaillance clairement identifié, il devient possible de trouver les solutions adaptées à sa résolution.

C’est ce qui explique notre approche modulaire. Plutôt que d'imposer une plateforme tout-en-un, nous créons des modules dédiés pour contrer les défaillances identifiées dans le processus. 

Concrètement, la modularité vous permet de :

- Commencer petit, sans perturbation : sécuriser une étape (identifier, remplir ou aliquoter) sans bouleverser le workflow existant, avec un impact limité sur les procédures et la validation, donc un coût de changement réduit.

- Adapter sans redémarrer : quand volumes, formats de consommables ou destinations évoluent, vous ajustez le module concerné plutôt que de reconstruire une plateforme complète : vous faites évoluer le workflow en fonction de vos besoins.

- Exploiter et entretenir à long terme : des appareils dédiés, plus simples à maintenir (formation, maintenance, pièces, dépannage).

Dans les environnements réglementés, chaque modification du workflow peut entraîner un coût de validation. Isoler les risques à des étapes individuelles aide à maîtriser ce coût et à limiter l’impact des changements.

Partagez-nous vos problèmes et nous trouverons une solution adaptée

Les Hi-PrintJet, Hi-Filler et Hi-Aliquot ont été officiellement lancés lors du salon Forum Labo Lyon, qui s'est tenu du 10 au 11 mars 2026. Vous avez manqué les démonstrations de ces instruments, et aimeriez en savoir plus sur la manière dont ces robots pourraient transformer vos opérations de laboratoire ? Contactez-nous !

Dites-nous quelle étape vous souhaitez stabiliser (identification, remplissage ou aliquotage), partagez avec nous vos formats, volumes/cadences, contraintes liées à la chaîne du froid et règles de traçabilité. Vous pourrez compter sur nous pour vous guider dans la clarification des points à vérifier et pour répondre à vos questions.

Un projet d'automatisation en tête ?

Décrivez-nous votre process, nous vous proposons une solution sur mesure.

Prendre contact

Foire aux Questions

Voit notre FAQ

Quel délai moyen entre le premier contact et une solution finale livrée ?

Le délai moyen pour de petites automatisations est autour de 3 mois. Pour des automatisations de laboratoire plus complexes cela varie entre 4 et 10 mois, avec 6 mois en moyenne.

CyRISBio est-elle partenaire de fabricants spécialisés pour ses solutions de pipetage ?

Oui, CyRISBio distribue notamment les plateformes de pipetage automatisé CyBio d'Analytik Jena, utilisées pour le liquid handling en laboratoire.

Que recouvre l'offre de gestion des échantillons (sample management) de CyRISBio ?

L'offre de gestion des échantillons couvre le stockage automatisé à basse température (biobanques), les incubateurs et hôtels de stockage, ainsi que les consommables associés comme les microtubes et racks compatibles, notamment via le partenaire LVL-Technologies.

En quoi consiste l'offre d'automatisation de laboratoire de CyRISBio ?

CyRISBio propose des solutions d'automatisation pour le pipetage et la distribution de liquides, ainsi que l'intégration de plateformes robotisées pour automatiser des workflows complets en laboratoire, en s'appuyant notamment sur les plateformes de pipetage CyBio d'Analytik Jena.

CyRISBio fabrique-t-elle son propre matériel ou distribue-t-elle des marques partenaires ?

CyRISBio conçoit certaines solutions sur-mesure et distribue également des équipements de fabricants spécialisés reconnus dans l'automatisation de laboratoire, afin de proposer à ses clients la solution la plus adaptée à leurs contraintes de process.

Quels secteurs d'activité CyRISBio accompagne-t-elle ?

CyRISBio accompagne des laboratoires dans plusieurs secteurs : pharmaceutique, cosmétique, chimie, agroalimentaire et biologie, avec des solutions d'automatisation adaptées à chaque type de process.

Qui est CyRISBio ?

CyRISBio est une société française spécialisée dans l'automatisation de laboratoire, fondée en 1999. Basée à Chaponost, dans la région lyonnaise, elle conçoit et distribue des solutions robotisées et instrumentées pour le pipetage et la gestion des échantillons en laboratoire.

Nous souhaitons automatiser un process manuel mais nous avons des doutes techniques sur nos workflows, pouvons nous réaliser un POC avec vous ?

Oui. Effectivement le passage d'un process manuel de laboratoire vers un process automatisé peut soulever un certains nombre de questions et de problèmes. Nous travaillerons à fournir des sous-éléments d'automatisation pour lever ces questions. Cela fera l'objet de micro-développements qui consolideront la solution finale.

La mise en relation avec vos ingénieurs projets pour évaluer une solution à notre problématique d'automatisation a t'elle un coût ?

Non ! La première réunion d'échange à souvent lieu par visio conférence. Cela permet rapidement et facilement de se présenter et d'évaluer l'intérêt commun de continuer ensemble. Si les 2 parties décident de travailler ensemble, alors l'ingénieur projet démarre et la facturation se traduit par la prise de commande en cas de succès de l'opération.

Faut-il un cahier des charges détaillé pour démarrer un projet d'automatisation ?

Plus le cahier des charges sur les besoins d'automatisation de votre laboratoire est détaillé, moins cela laisse de la place à notre créativité. L'idéal est de bien définir vos besoins et de bien détailler vos process, le cahier des charges final sera établi après quelques aller-retour avec l'ingénieur projet en charge.

Peut-on mixer les formats de tubes dans une Biobank de stockage d'échantillons automatisée ?

Oui en effet. Il est possible de mixer au sein du système de stochage d'échantillons automatisé plusieurs types de cassettes de hauteurs différentes. Ainsi on peut mixer aussi bien des tout petits tubes de 300 µL que des tubes de 2 mL.

Quelle est la plus grosse capacité de votre Biobank à -80°C ?

LiCONiC construit à la demande la Biobank en fonction de la capacité nécessaire. Il n'y a aucune limite de capacité. Parmi les systèmes déjà produits on pourra citer par exemple le STC 101k0-ULT.

Ce système de stockage automatisé d'échantillons à -80°C à une capacité de 3.6 M de tubes de 1 mL soit 38400 rack de 96 tubes. En mettant des racks de haute densité HD, la capacité est augmentée de plus de 40% pour atteindre 5,5 M de tubes.

Quelle est la plus petite capacité de votre Biobank à -80°C ?

Le plus petit système de stockage automatisé d'échantillons à -80°C, le STT 1.5K ULT, a une capacité de 49920 tubes de 1 mL soit 520 rack de 96 tubes. En mettant des tubes plus petits de 300 µL par exemple la capacité est portée à 122800 tubes.

Où sont fabriqués les microtubes 2D de LVL-Technologies ? L’approvisionnement est-il sûr et fiable ?

Les microtubes 2D de la gamme Safe® sont conçus, fabriqués et contrôlés en Europe, dans des environnements industriels maîtrisés répondant aux exigences des applications scientifiques et biotechnologiques.
Cette production européenne garantit une qualité constante, une parfaite traçabilité des lots et une conformité stricte aux standards internationaux.

La maîtrise de la chaîne de production et d’approvisionnement permet à LVL-Technologies d’assurer une disponibilité fiable et durable de ses produits, y compris pour des projets de biobanques à long terme ou des volumes importants.
Cette approche sécurise les utilisateurs face aux risques de rupture d’approvisionnement et garantit la continuité des activités de recherche et de stockage d’échantillons critiques.

Comment gagner en espace de stockage dans mes congélateurs -80 °C ?

Un gain d’espace significatif peut être obtenu en remplaçant des tubes à vissage interne par des microtubes 2D à vissage externe.
Grâce à la conception du bouchon, dont le pas de vis épouse la face supérieure externe du tube, cette configuration permet un gain de hauteur et donc une densité de stockage accrue.
Par ailleurs, le passage de cryoboxes 9×9 ou 10×10 vers un format SBS permet un gain de place supplémentaire tout en ouvrant la voie à une automatisation future de la biobanque.
Enfin, l’intégration du logiciel Hi-Thèque permet d’optimiser régulièrement l’organisation des stocks tout en garantissant une traçabilité complète et sécurisée des échantillons sur place et même à distance.
Nos équipes sont à votre disposition pour vous accompagner dans toutes vos démarches visant à optimiser durablement vos capacités de stockage.

Les microtubes 2D de la gamme Safe sont-ils garantis RNase / DNase free ?

Oui. Les microtubes 2D de la gamme Safe® sont garantis RNase free et DNase free.
Ils sont fabriqués dans des conditions contrôlées et stériles et soumis à des procédures qualité strictes, garantissant leur compatibilité avec les applications de biologie moléculaire, de génomique et le stockage d’échantillons à haute valeur scientifique.

Comment gérer efficacement le rangement de mes microtubes 2D dans des congélateurs -20 °C, -80 °C ou des cuves d’azote liquide ?

Les microtubes 2D de la gamme Safe® sont conçus pour être rangés sur des racks SBS ou cryoboxes standards.
LVL-Technologies propose également des boxes métalliques adaptées et personnalisées, compatibles avec les principaux modèles de réfrigérateurs, congélateurs et cuves d’azote liquide disponibles sur le marché.
L’identification individuelle par code DataMatrix 2D garantit une gestion rapide, fiable et sécurisée des échantillons, facilitant l’inventaire et l’optimisation des espaces de stockage.
Pour une gestion avancée, l’utilisation de systèmes de lecture automatisée et de logiciels de traçabilité est fortement recommandée.

À ce titre, la gamme Safe® de LVL-Technologies intègre une nouvelle génération de lecteurs capables de lire tout type de microtubes 2D, en mode unitaire ou sur racks SBS et/ou cryoboxes 9×9 ou 10×10.

Est-il possible d’évaluer l’inertie chimique du plastique des microtubes 2D vis-à-vis des substances biologiques ?

Oui. Les microtubes 2D de la gamme Safe® de LVL-Technologies sont fabriqués à partir de polypropylène de grade médical (USP Class VI), sélectionné pour sa haute inertie chimique, son très faible relargage et sa compatibilité avec des applications biologiques exigeantes.
Ces matériaux sont parfaitement adaptés au stockage longue durée d’échantillons biologiques sensibles et limitent les interactions avec l’ADN, l’ARN, les protéines ou autres analytes, y compris en conditions d’ultra-basse température sur de longues périodes.
Des tests d’évaluation sur la qualité et la conformité ont été réalisés afin de répondre aux standards des laboratoires de recherche et des biobanques. Les résultats détaillés sont disponibles dans la Technote LVL-Technologies, sur demande.

Que choisir entre le vissage externe ou le vissage interne pour le stockage en ultra-basse température ?

Pour le stockage en ultra-basse température (-80 °C et au-delà), LVL-Technologies recommande l’utilisation de microtubes 2D à vissage externe.

Cette configuration réduit significativement la surface de contact entre l’échantillon et la partie interne du bouchon, limitant ainsi les risques de contamination croisée, de transfert de matière ou d’interactions physico-chimiques indésirables.
Ces risques sont particulièrement accrus avec les tubes à vissage interne lors de phases d’agitation ou de centrifugation, où les échantillons liquides peuvent remonter et stagner le long du pas de vis interne.
Une étude comparative détaillant ces phénomènes est disponible dans la Technote LVL-Technologies, accessible à l’ensemble de nos utilisateurs sur demande, en version papier ou électronique.