Passer d’un process manuel à une plateforme automatisée implique un cheminement complexe. Dans ce contexte, choisir un partenaire intégrateur est critique. Un intégrateur d’excellence doit maîtriser les exigences techniques, comprendre les contraintes du laboratoire, livrer des solutions robustes et réduire les risques.
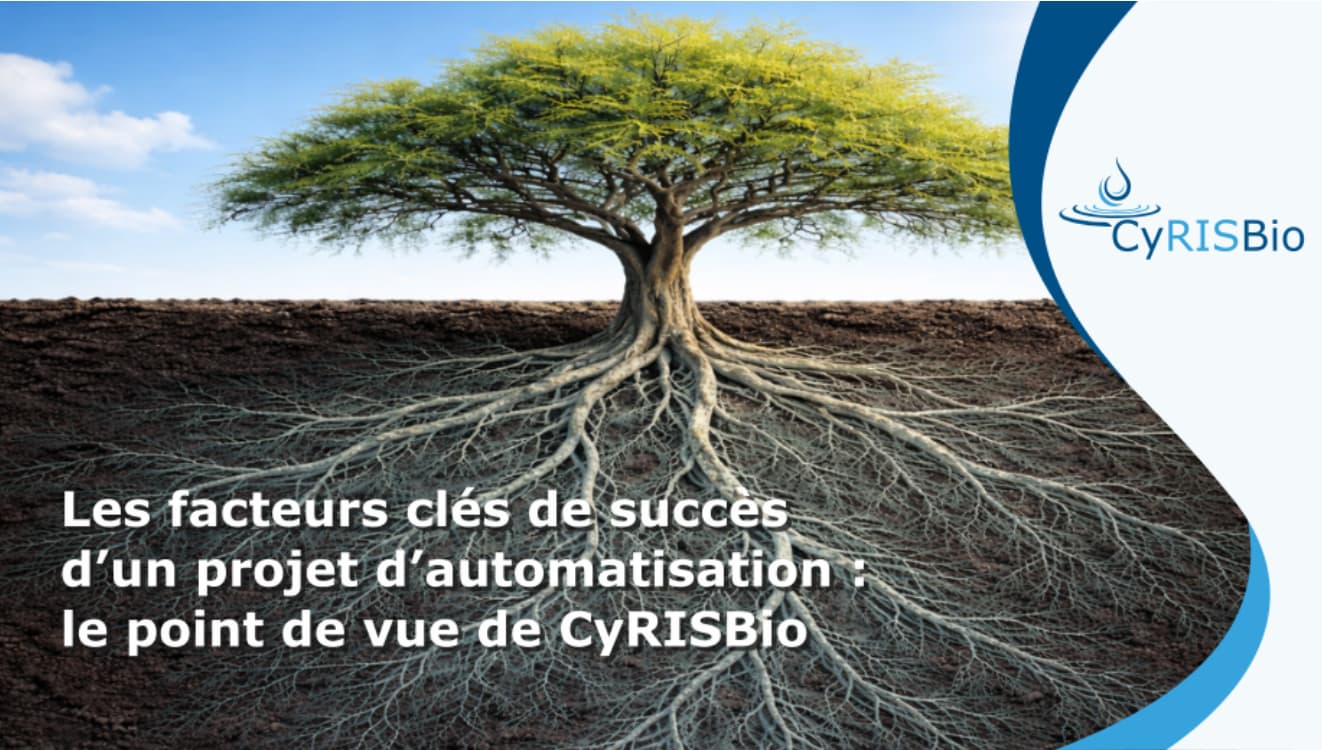
Notre expérience chez CyRISBio, est de de bien appréhender la globalité du projet. Parce que la vraie complexité d’un projet est rarement la partie visible de l’arbre. Celle-ci est généralement bien identifiée par nos interlocuteurs et relativement bien décrite. En revanche ce qui se passe sous la surface, les éléments du projet qui sont mal identifiés et pour lesquels la plupart du temps les interlocuteurs n’ont même pas conscience. C’est là que se révèlent les enjeux réels du projet.
Dans ce blog, CyRISBio partage son point de vue sur la question : qu’est-ce qui sécurise le succès d’un projet d’automatisation, du premier cadrage jusqu’à la mise en place.
L’interaction humain-à-humain
Dans un projet d’automatisation, on parle souvent robotique, matériel, logiciel et performance. Mais le premier risque est souvent plus simple : une communication qui ne passe pas dans les deux sens et manque de transparence. On pense s’être compris, mais les zones grises réappaLes facteurs clés de succès d’un projet d’automatisation : le point de vue de CyRISBio
Passer d’un process manuel à une plateforme automatisée implique un cheminement complexe. Dans ce contexte, choisir un partenaire intégrateur est critique. Un intégrateur d’excellence doit maîtriser les exigences techniques, comprendre les contraintes du laboratoire, livrer des solutions robustes et réduire les risques.
Notre expérience chez CyRISBio, est de de bien appréhender la globalité du projet. Parce que la vraie complexité d’un projet est rarement la partie visible de l’arbre. Celle-ci est généralement bien identifiée par nos interlocuteurs et relativement bien décrite. En revanche ce qui se passe sous la surface, les éléments du projet qui sont mal identifiés et pour lesquels la plupart du temps les interlocuteurs n’ont même pas conscience. C’est là que se révèlent les enjeux réels du projet.
Dans ce blog, CyRISBio partage son point de vue sur la question : qu’est-ce qui sécurise le succès d’un projet d’automatisation, du premier cadrage jusqu’à la mise en place.
L’interaction humain-à-humain
Dans un projet d’automatisation, on parle souvent robotique, matériel, logiciel et performance. Mais le premier risque est souvent plus simple : une communication qui ne passe pas dans les deux sens et manque de transparence. On pense s’être compris, mais les zones grises réapparaissent plus tard sous forme de blocage dans la mise en place du projet, ou d’une plateforme installée qui “fonctionne”, mais pas comme l’équipe l’avait compris.
C’est pourquoi CyRISBio considère la relation laboratoire–intégrateur comme le facteur clef de réussite d’un projet. Pour qu’elle soit efficace, il faut définir dès le début de l’interaction :
- Un point de contact côté laboratoire
- Un interlocuteur unique côté intégrateur
- et un principe simple : les deux parties doivent être dans le questionnement et l’écoute réciproque.
Arriver suffisamment en amont
Notre conviction : le travail clé se fait en amont. Quand l’intégrateur arrive tôt dans la création du projet, la discussion est plus ouverte, et on garde de la marge pour concevoir une solution vraiment adaptée, plutôt que de réparer un design déjà figé.
À l’inverse, arriver avec un cahier des charges verrouillé peut rassurer mais cela réduit les options et rend les améliorations plus coûteuses. En sciences de la vie, un workflow se construit au contact du réel. Si tout est figé trop tôt, on rate des opportunités concrètes (flux simplifiés, traçabilité sécurisée, débit réel, maintenance future).
C’est précisément pour ça que CyRISBio n’est pas “enfermé dans un catalogue” : on part du problème du labo, puis on combine les bonnes briques pour livrer une solution clé en main, en tant qu’architecte de solutions d’automatisation sur mesure.
Enfin, cette phase initiale permet de vérifier deux conditions structurantes : le processus est-il prêt à être automatisé, et l’investissement est-il justifié ? Cela suppose une capacité à soutenir l’équipement dans la durée (ressources, maintenance, support, IT/qualité) et un ROI réaliste. Si le ROI ne tient pas, mieux vaut ajuster le besoin : réduire le périmètre, automatiser partiellement, prioriser les étapes à plus forte valeur, ou assouplir certaines exigences pour garder un projet viable et durable.
Caractériser l’ensemble des imbrications
Le besoin présenté au départ n’est souvent que la partie visible de l’arbre.
La partie souterraine, l’ensemble des connections et interactions ce sont les détails qui feront toute la différence : contraintes d’échantillons, fenêtres temporelles critiques, stabilité des réactifs, viscosité, organisation des lots, exceptions, contraintes BPL, données, et contraintes physiques du site.
En technique manuelle, une personne compense souvent involontairement, tel un conducteur de voiture expérimenté qui ne réfléchit pas au moment de passer les vitesses. En automatisé, l’implicite, c’est-à-dire tout ce qui n’a pas été considéré avec minutie de façon consciente dans la création du workflow, devient une source de variation du résultat.
Comme aime le rappeler Daniel Frayssinhes (Responsable commercial à CyRISBio) : “le diable se cache dans les détails”.
Une expertise sciences de la vie, ancrée terrain, permet justement de repérer ces “détails” clés et les imbrications. Elle transforme l’écoute en questionnement, pour faire émerger l’implicite avant qu’il ne devienne un problème.
Cette phase de dialogue permanente vise à rendre le workflow testable. L’intégrateur pousse à expliciter (“dans quel ordre ?”, “avec quel volume ?”, “besoin de quelle capacité”, “taille d’un lot”, “nombre de lot quotidien”, “quels sont les points critiques à vos yeux” etc…, et le laboratoire détaille, quitte à clarifier des points et à cadrer les exceptions.
Cette étape permet notamment de cadrer :
- le workflow réel, étape par étape
- le périmètre : upgrade d’une plateforme existante vs nouveau système (ce choix change l’architecture, les interfaces, les risques et le plan de validation)
- les consommables (plaques, tubes, couvercles, pointes) et leurs contraintes
- le contexte biosécurité (hotte, protection opérateur/échantillons, UV…)
- la traçabilité (codes-barres, formats, lecture, stockage des enchantillons)
- les contraintes data (LIMS, base de données, échanges de fichiers)
- la réalité physique (accès, portes, circulation, zones d’installation)
- les évolutions possibles
Structurer la mise en place
Une fois toutes les zones grises clarifiées, il reste à sécuriser la trajectoire.
CyRISBio s’appuie sur un questionnaire projet pour verrouiller les paramètres qui conditionnent l’architecture, le planning et la validation. Par exemple :
- cadrer la timeline (budget, commandes, délais fournisseurs, livraison, installation, qualification) pour éviter les décisions tardives
- sécuriser la compatibilité avec l’existant (consommables, équipements déjà en place, contraintes IT, connectivité LIMS, formats de données), en échangeant tôt avec les fournisseurs partenaires pour éviter les surprises d’intégration
- distinguer ce qui doit être verrouillé tôt (architecture générale, hardware, implantation, contraintes de salle, accès physique, timing) et ce qui peut rester flexible, sans mettre le projet en risque
- définir des critères de succès mesurables (débit, précision, traçabilité, taux d'utilisation…)
Enfin, CyRISBio suit une procédure de validation en deux étapes :
- FAT (Factory Acceptance Test) : validation d’un prototype chez CyRISBio, là où les ajustements peuvent être encore réalisés et restent plus simples
- SAT (Site Acceptance Test) : validation sur site, en conditions réelles
Quand cela est pertinent, nous pratiquons aussi une approche “porte ouverte” avec le client pendant certaines phases intermédiaire du projet notamment lors du montage. Cela rassure, améliore l’échange et permet d’optimiser certains points, avant la finalisation du projet.
Assurer une bonne utilisation du système
Une plateforme automatisée n’apporte de la valeur que si elle est utilisée.
CyRISBio considère la formation et le service après-vente comme un pilier important du projet, au même niveau que le matériel et le logiciel. L’objectif est que l’équipe puisse piloter le système en autonomie.
Concrètement, cela passe par une formation adaptée aux rôles (opérateurs, superutilisateur, qualité/IT si nécessaire) et une documentation détaillée (SOP, checklists de démarrage/arrêt, gestion des erreurs). Un contrat de maintenance adapté (support, visites préventives, pièces critiques, interventions selon le niveau de service) sécurise la disponibilité du système et sa performance dans la durée. Enfin, un support réactif, avec un contact unique et des délais de réponse clairs, fait la différence quand un incident survient.
Comment choisir un partenaire d’intégration ?
Deux critères comptent particulièrement au moment de choisir un intégrateur :
1/ Un partenaire qui s’engage sur une qualité d’échange constante à chaque étape, avec un responsable de projet dédié et qui sait poser les bonnes questions dès le départ.
2/ Un partenaire qui ne vous enferme pas dans une solution unique. L’indépendance vis-à-vis des marques permet de choisir les briques réellement adaptées à votre besoin, puis de converger vers une offre cohérente avec votre workflow et une plateforme pensée pour l’exploitation au quotidien.
Contactez nos experts !
Si vous envisagez d'automatiser un processus manuel, contactez-nous en amont pour clarifier votre besoin dès le départ. Et si vous préférez en parler en face-à-face, retrouvez Thibaut Ollivier et l'équipe commercial : Daniel Frayssinhes et Christophe Delmas à Forum LABO, stand F31 !
Pour vous inscrire et préparer votre visite, suivez ce lien :